

티타늄은 비중이 작고(비중이 4.5) 강도가 높으며 고온 및 저온에 대한 저항성이 우수하고 습식 염소에서의 내균열성 및 내식성이 우수합니다. 티타늄의 기계적 성질과 용접성은 티타늄 재료의 순도와 관련이 있습니다. 순도가 높을수록 성능이 좋아집니다. 순도가 낮을수록 가소성과 인성이 급격히 떨어지며, 용접성이 나빠집니다.
1. 티타늄의 금속성질과 용접변수
티타늄은 300도 이상에서 매우 활동적이며 고온에서 수소, 산소 및 질소 원자를 쉽게 흡수하여 재료를 부서지기 쉽습니다. 티타늄은 300도의 고온에서 수소, 600도에서 산소, 700도에서 질소를 흡수하기 시작합니다.
아르곤 아크 용접기는 고주파 아크 발생, 전류 감쇠, 가스 지연 보호 기능을 갖추어야 하며, 펄스 장치 용접 와이어는 모재와 동등한 기계적 특성을 요구합니다.
보호커버의 재질은 자색강 또는 티타늄이어야 하며, 용접부가 변색되지 않도록 하기 위해서는 용접부 보호에 편리한 형상이어야 합니다. 가스 완충 역할을 하려면 보호 커버에 스테인레스 철망을 설치해야 합니다.
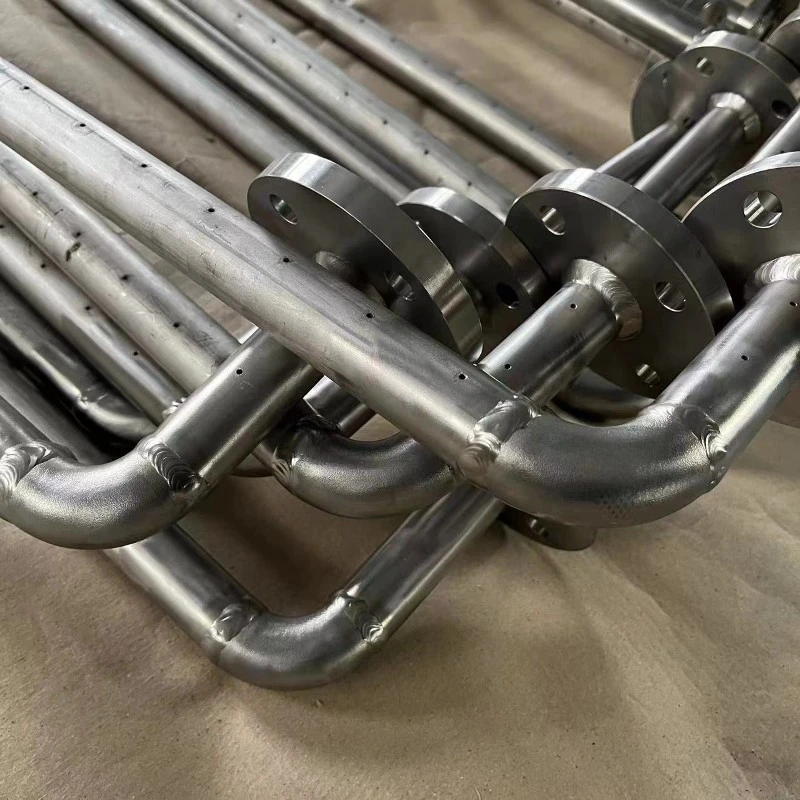
2. 티타늄 용접작업 기술
용접 전 청소:
면취기를 사용하여 소재에 홈을 만들고 와이어 브러시를 사용하여 산화물 스케일, 그리스, 버, 먼지 등을 양면 25mm 이내로 연마한 후 아세톤이나 에탄올로 닦아냅니다.
용접 보호:
용접하기 전에 먼저 아르곤 보호를 배워야 합니다. 보호할 때 한 사람은 상부를 보호하기 위해 실드를 잡고, 다른 한 사람은 하부를 보호하기 위해 실드를 잡습니다. 보호자는 용접공과 잘 협력해야 합니다. 용접 후 쉴드를 풀기 전에 용접이 식을 때까지 기다려야 합니다. 단면 용접 및 양면 성형의 경우 뒷면 보호에 특히 주의하십시오. 보호가 잘 되지 않으면 용접액이 흐르지 못하고 성형이 되지 않습니다.
용접 시 용접 부위에는 아크 피트를 형성할 수 있을 만큼 3-5mm의 충분한 간격이 있어야 합니다. 용접건을 오른손으로 잡고 용접건의 텅스텐 전극을 낮추어 보십시오. 용접 와이어를 왼손으로 잡고 엄지와 중지를 사용하여 용접 와이어를 고정하고 앞으로 보냅니다. 용접와이어 공급시 연속성과 안정성을 유지해야 합니다. 용접을 평평하게 유지하려면 두 손이 잘 협력해야 합니다. 눈은 항상 용융지의 깊이와 용접액의 흐름을 관찰해야 합니다. 전류는 규정에 따라 조정되어야 하며 과도한 전류는 금지됩니다.
노즐 아르곤 가스는 5ml, 쉴드 가스는 25ml, 뒷면은 20ml로 유지하여 보호 커버 이후 용접 부분의 색이 변하지 않도록 합니다. 2회 용접시에는 표면온도를 200도 이하로 낮추기 위해 일정한 냉각시간을 두어야 합니다. 그렇지 않으면 균열이나 취성이 쉽게 발생합니다. 가능한 한 평면용접과 노즐회전용접을 사용하여야 한다.
용접 시 실내는 건조하고 먼지가 없어야 하며, 풍속은 2미터/초 미만이어야 하며, 강한 바람은 쉽게 불안정한 아크를 유발할 수 있습니다. 캡핑 용접시 펄스 장치를 사용하여 용접을 아름답게 만드십시오.
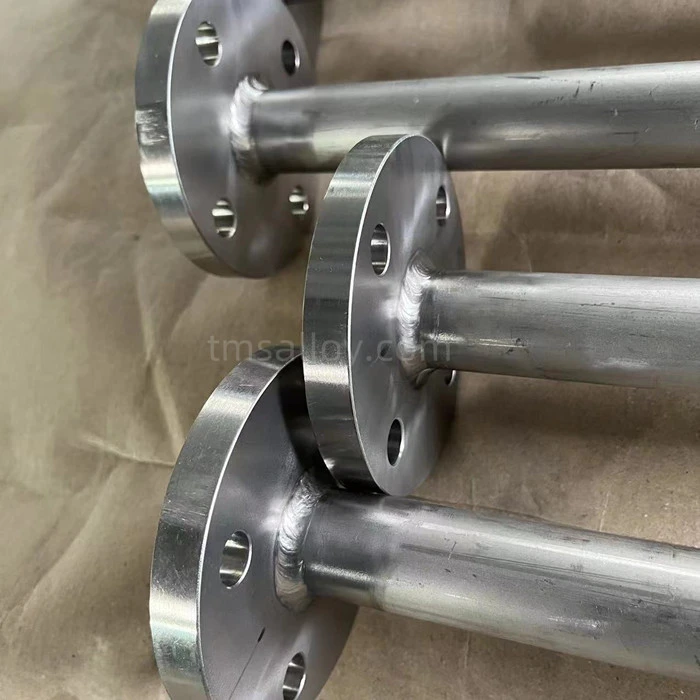
3. 티타늄 장비의 제조공정 및 유지보수 기술
티타늄 튜브, 티타늄 엘보, 티타늄 탱크 가공에 사용되는 재료는 요구 사항을 충족해야 합니다. 인성, 강도 및 탄력성은 플레이트 인증서가 있어야 합니다. 각 티타늄 판은 자로 조정되어야 합니다. 과도한 스크랩을 방지하기 위해 재료를 절단할 때 크기를 계산해야 합니다. 판재 절단 시 반드시 전단기를 사용해야 하며, 가스절단은 최대한 피해야 합니다. 파이프라인을 사용할 때는 라인을 명확하고 정확하게 표시해야 합니다. 가스 절단의 반복 사용은 엄격히 금지됩니다. 판을 절단한 후 모따기 기계를 사용하여 홈을 만듭니다. 홈은 균일해야 합니다. 판이 판 롤링 기계로 처음으로 롤링된 후 용접 후 두 번째 성형을 용이하게 하기 위해 용접이 약간 오목해야 합니다.
티타늄 판의 유지 관리와 가공에는 큰 차이가 있습니다. 주요 요인에는 환경 요인, 재료 변경 등이 포함됩니다. 용접부는 보호할 수 있는 경우 보호해야 합니다. 양면 보호가 불가능한 경우에는 소전류 단면 보호를 사용하십시오. 용접 균열 후에는 원래 용접 부분에 용접하지 마십시오. 용접은 판을 패치하여 수행해야 합니다. 용접현장에 바람이 많이 부는 경우 방풍시설을 설치하고 타포린이나 철판 등을 사용하여 차폐해야 합니다. 배관인수시 내부를 보호할 수 없으므로 틈이나 엇갈린 용접을 하여야 한다. 용접부는 적절하게 넓어지고 두꺼워져야 합니다.

연락처 정보:
전화번호: +86-0917- 3664600
왓츠앱: +8618791798690


